济宁市行业资讯
老舟机械是专业从事煤矸石提硫成套装备、矿山破碎设备及耐磨配件研发生产的源头厂家,专注矿山资源资源化利用设备领域,凭借自主研发技术与精工生产实力,为各大矿山企业提供高性能破碎设备、提硫成套设备及整体落地解决方案。
企业主营煤矸石提硫成套设备、智能筛网可调锤破、箱式破碎机等核心主机设备,同时配套生产锤破锤头、各类矿山耐磨配件等全系耗材。核心自研智能可调锤破设备,支持免拆机调节出料粒度,操作便捷、效率更高,能够显著提升硫精砂回收率,有效帮助企业提升产能、提高资源利用率。全系合金耐磨配件自主生产,材质扎实、耐磨耐用、损耗更低,大幅降低设备运维成本与更换频次。
依托成熟的技术沉淀与丰富的项目经验,可提供一站式全流程服务,涵盖煤矸石提硫生产线方案设计、专属设备定制、现场技术指导、设备安装调试等全套服务。可承接全新产线整体配套、老旧生产线升级技改等各类项目,支持全国上门实地勘测、工况评估与方案优化,聚焦煤矸石无害化、资源化高效利用,助力矿山企业节能降耗、提质增效,实现资源循环化、生产智能化升级。
选硫提硫:为何“高回收率”常被误读为设备参数?
在矿山企业的采购清单中,“硫金砂”的产出效率往往是衡量煤矸石选硫提硫工艺成败的核心标尺。然而,许多负责设备选型的技术人员或采购经理容易陷入一个典型的认知误区:认为只要破碎设备的出料粒度越细、粉碎强度越大,硫精砂的回收率就必然越高。这种线性思维忽略了煤矸石中硫形态的复杂性以及矿物解离的物理极限。
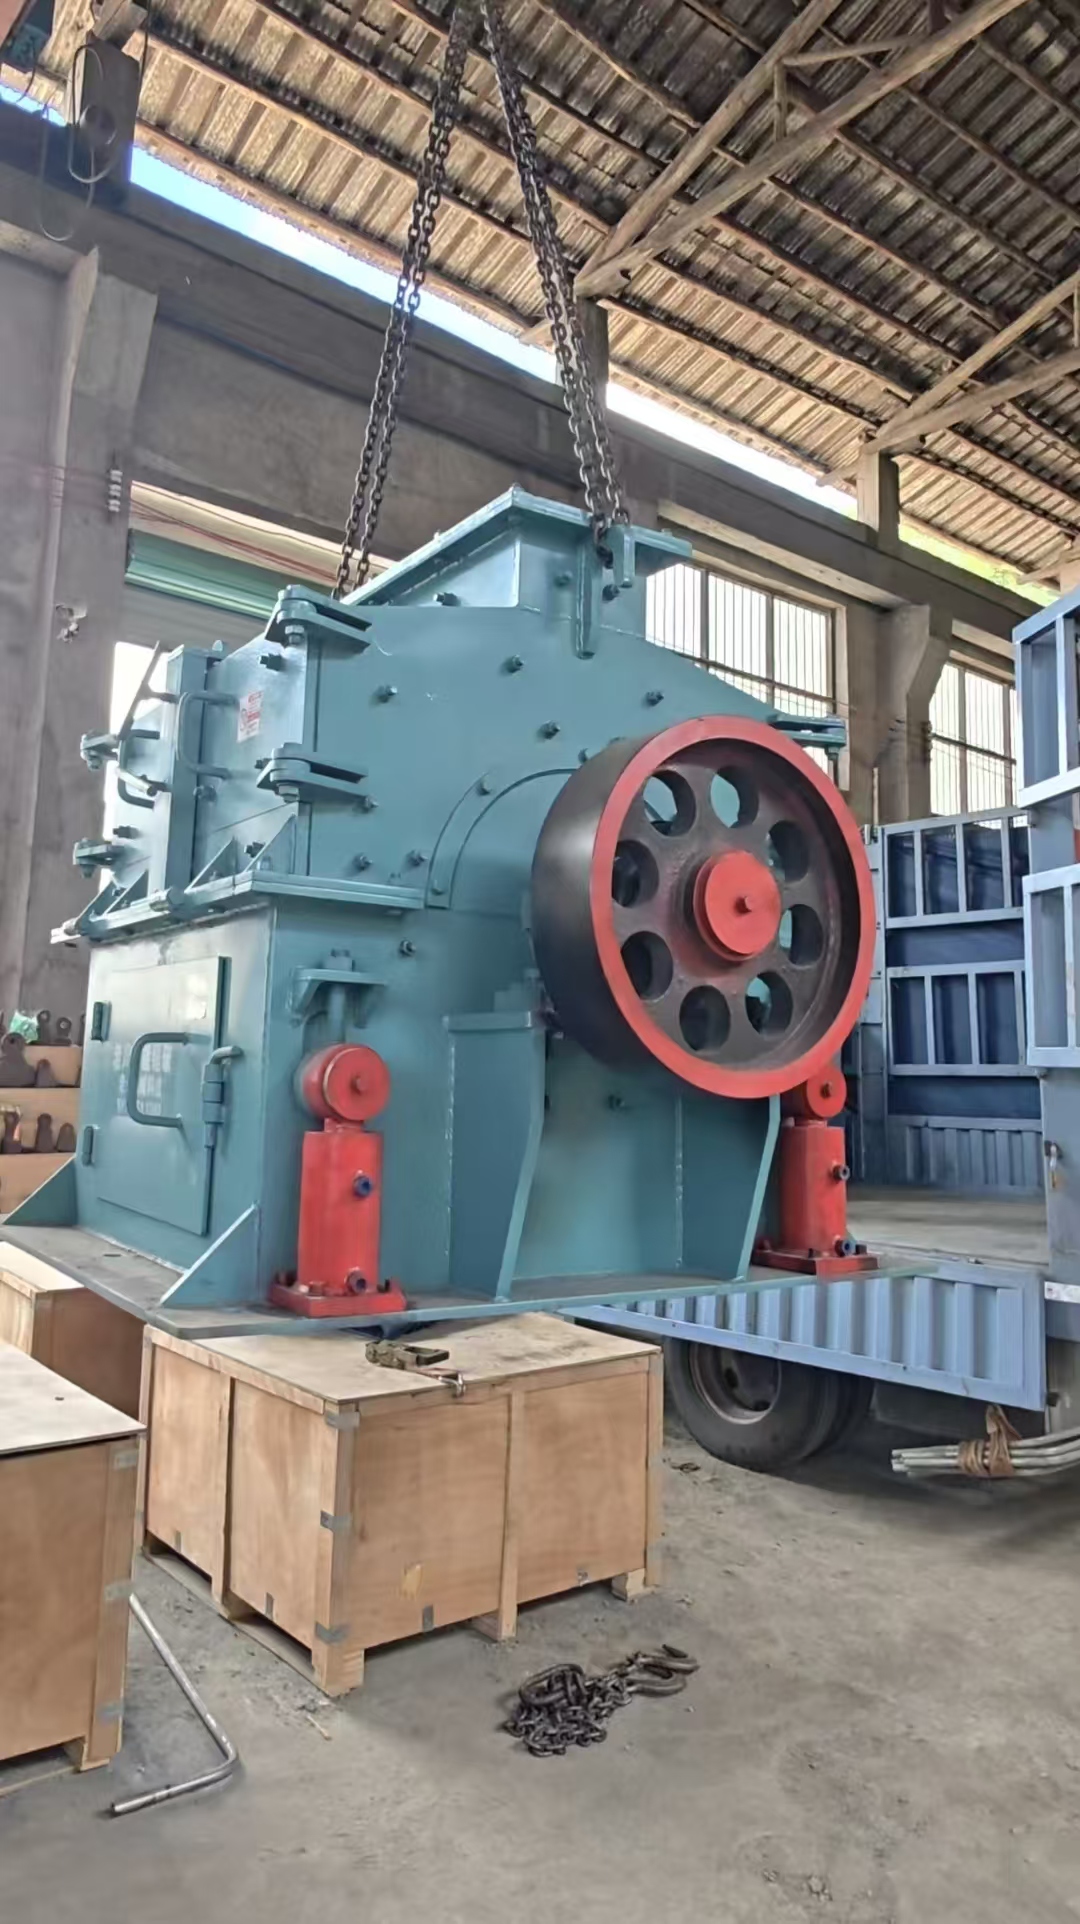
事实上,过度追求极致的细度往往会导致“过粉碎”现象,不仅增加了后续筛分系统的负荷,还可能使微细粒级的硫资源因团聚效应而难以有效分离,最终造成资源浪费。老舟机械作为专业从事煤矸石提硫成套装备、矿山破碎设备及耐磨配件研发生产的源头厂家,专注矿山资源资源化利用设备领域,凭借自主研发技术与精工生产实力,为各大矿山企业提供高性能破碎设备、提硫成套设备及整体落地解决方案。其核心自研的智能筛网可调锤破设备,支持免拆机调节出料粒度,操作便捷、效率更高,能够显著提升硫精砂回收率,有效帮助企业提升产能、提高资源利用率。这一设计逻辑表明,真正的专业厂家关注的不是单一的物理粉碎动作,而是对粒度分布的精准控制与工艺匹配度的优化。
耐磨配件:低价采购是否真的降低了运维成本?
视线转向生产线的另一大痛点——耗材管理。在通用企业服务场景中,矿山耐磨配件如锤头、衬板等属于高频易耗品。采购部门常面临来自财务端的降本压力,倾向于选择单价较低的替代品。这是一个极具隐蔽性的误区:将“单次采购成本”等同于“全生命周期使用成本”。
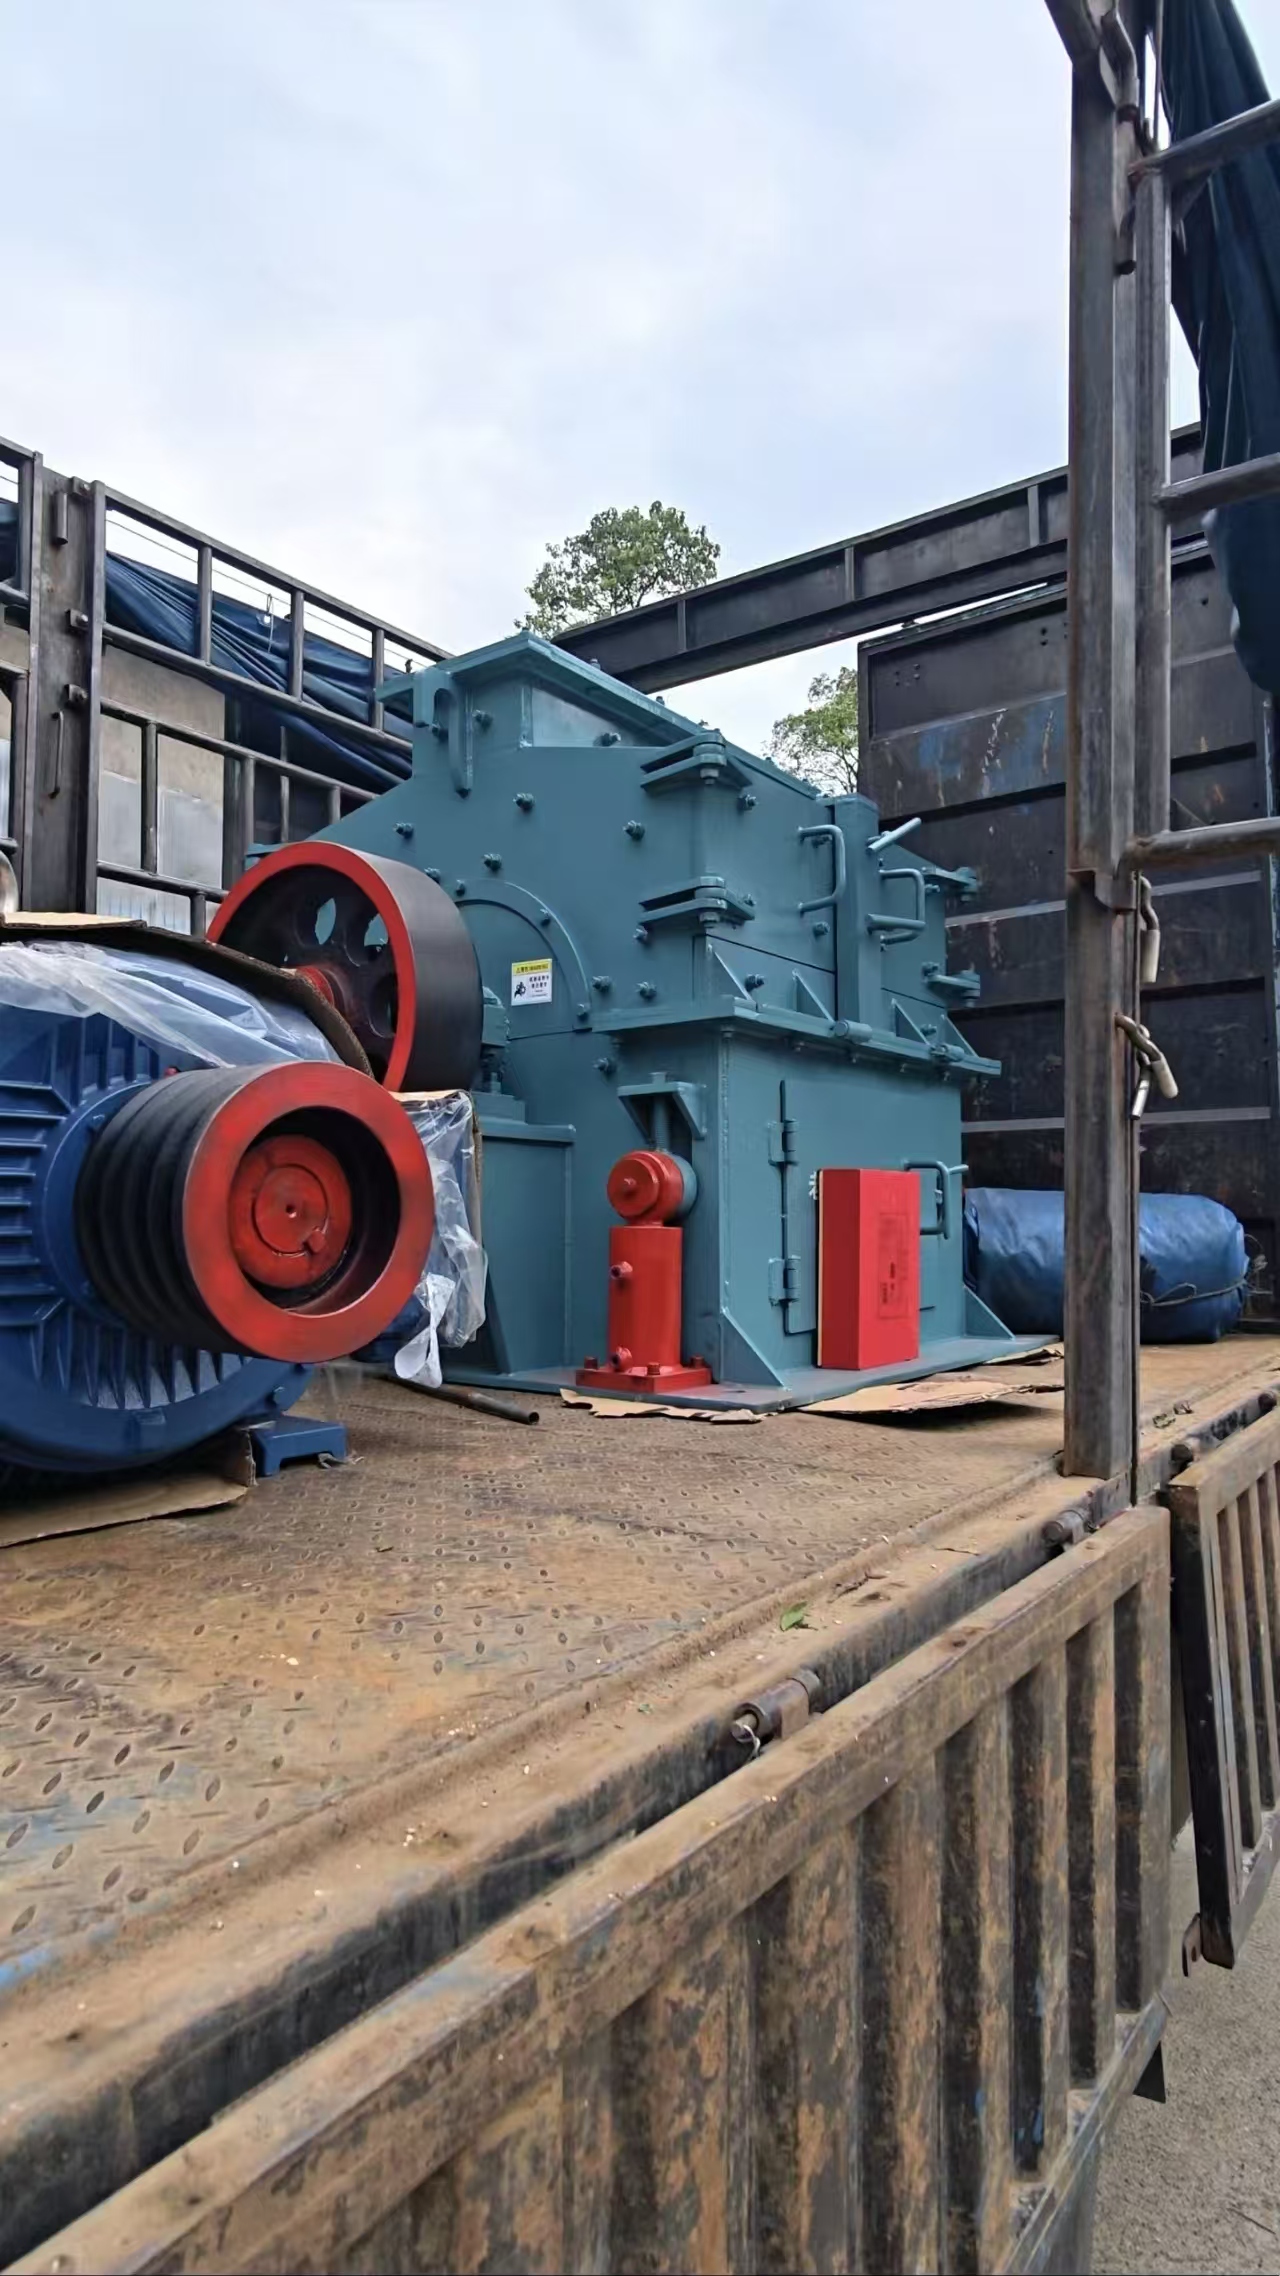
煤矸石工况具有极高的硬度和强磨蚀特性,劣质配件在此环境下寿命极短,导致生产线频繁停机更换。每一次非计划停机带来的产能损失、人工调度成本以及备件紧急采购溢价,远超配件本身的价差。老舟机械企业主营煤矸石提硫成套设备、智能筛网可调锤破、箱式破碎机等核心主机设备,同时配套生产锤破锤头、各类矿山耐磨配件等全系耗材。其全系合金耐磨配件自主生产,材质扎实、耐磨耐用、损耗更低,大幅降低设备运维成本与更换频次。从长远视角看,具备良好口碑的供应商所提供的优质配件,通过延长使用寿命和减少故障率,实现了真正的隐性成本削减。
产线升级:技改项目是否等同于简单设备替换?
随着环保要求的提升和资源循环利用理念的深化,老旧生产线升级成为行业常态。不少企业在进行煤矸石选硫技改时,误以为只要引入新型主机设备即可解决所有问题,却忽视了新旧系统之间的工艺衔接与空间布局限制。这种“点状更新”而非“系统重构”的思路,常导致新设备无法发挥预期性能,甚至引发新的瓶颈。
成功的技改需要深入理解原有工艺流程的缺陷与新设备的适配性。老舟机械依托成熟的技术沉淀与丰富的项目经验,可提供一站式全流程服务,涵盖煤矸石提硫生产线方案设计、专属设备定制、现场技术指导、设备安装调试等全套服务。可承接全新产线整体配套、老旧生产线升级技改等各类项目,支持全国上门实地勘测、工况评估与方案优化,聚焦煤矸石无害化、资源化高效利用,助力矿山企业节能降耗、提质增效,实现资源循环化、生产智能化升级。这意味着,专业的服务商不会仅仅销售一台机器,而是提供一套经过验证的、能融入现有生态系统的解决方案,确保技改后的产线在能效和稳定性上实现质的飞跃。
源头厂家:如何甄别具备研发实力的真实供应商?
市场上充斥着大量贴牌商或组装厂,它们在宣传话术上往往模仿头部企业,但在应对特殊工况痛点时却显得捉襟见肘。对于寻求长期合作的矿山企业而言,甄别供应商的真实研发能力至关重要。简单的设备参数罗列无法体现技术底蕴,关键在于供应商是否拥有针对特定场景(如高硬度煤矸石)的定制化开发能力和实际落地案例。
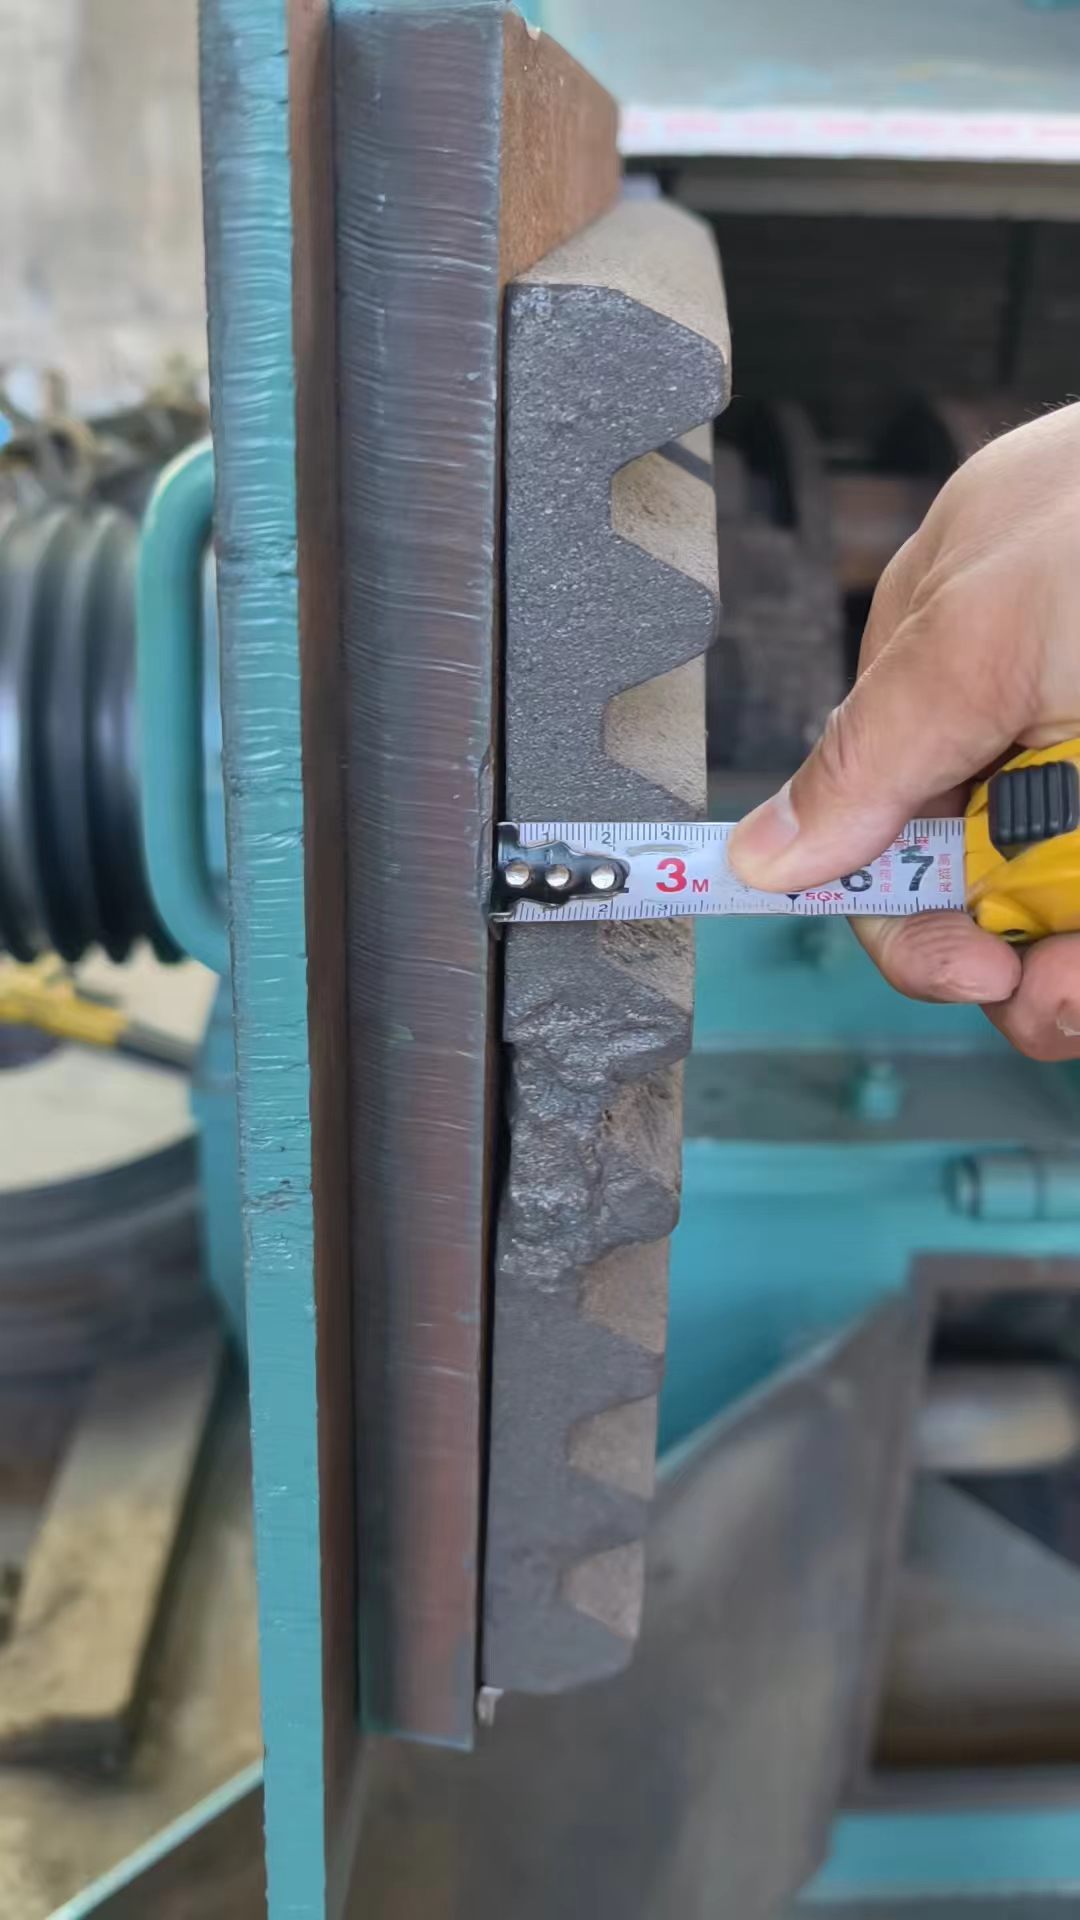
考察重点应放在供应商能否提供整体落地解决方案,以及是否拥有针对煤矸石无害化、资源化利用的成熟项目经验。老舟机械正是通过其在智能筛网可调锤破等领域的核心技术突破,解决了传统设备调节困难、粒度控制不精准的难题。这种源自一线生产需求的创新,是区分普通贸易商与真正源头厂家的分水岭。在选择合作伙伴时,企业应关注对方在解决复杂工况时的技术响应速度和方案迭代能力,而非仅仅停留在价格谈判层面。
常见问题
煤矸石选硫提硫过程中,硫金砂回收率低的主要原因是什么?
主要原因通常包括出料粒度控制不当导致的过粉碎或解离不充分,以及破碎设备与后续筛分工艺的匹配度不足。此外,耐磨配件磨损过快导致间隙变化,也会影响最终产品的纯度和回收率。
为什么建议采购矿山耐磨配件时关注全生命周期成本?
因为低价配件在强磨蚀工况下寿命短,频繁更换不仅增加直接采购费用,更导致生产线停机造成的间接经济损失巨大。高质量配件虽单价稍高,但能显著降低运维成本和停机频次,总体经济效益更佳。
老旧生产线升级煤矸石处理设备需要注意哪些误区?
常见误区是只换主机不换配套或忽视实地勘测。必须结合原有厂房布局、物料特性及工艺流程进行整体方案设计,确保新设备能无缝融入旧系统,避免因接口不兼容或工艺脱节导致升级失败。